Artykuł sponsorowany
Jak chemia procesu i temperatura pracy wpływają na wybór technologii wanny przemysłowej
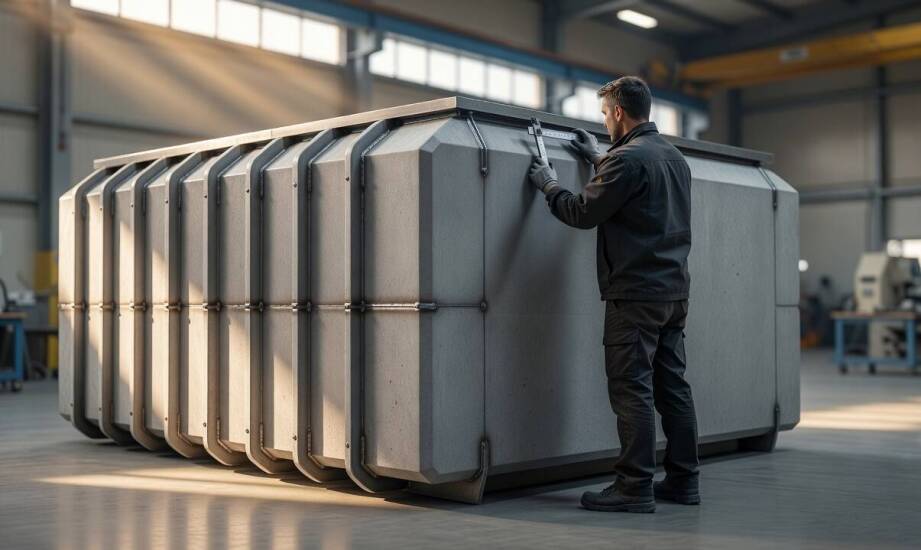
W zakładzie przetwarzającym kwasy mineralne zbiornik z laminatu poliestrowego pracował bezawaryjnie przez kilka lat. Parametry procesu obejmowały umiarkowaną temperaturę oraz niskie stężenie substancji żrących, z którymi materiał radził sobie bez problemów. Sytuacja uległa zmianie po wprowadzeniu roztworu o wyższej koncentracji i znacznym podniesieniu punktu roboczego. Na powierzchni ścian szybko pojawiły się mikropęknięcia, a cała struktura zaczęła ulegać degradacji. Zmiana właściwości fizykochemicznych medium wywołała przyspieszoną hydrolizę żywicy, doprowadzając do utraty ciągłości materiału. Ten przypadek dobrze obrazuje, jak zlekceważenie chemii środowiska prowadzi do uszkodzenia kosztownej infrastruktury. Prawidłowa praca instalacji chemicznych wymaga analizy wszystkich zmiennych jeszcze przed rozpoczęciem formowania wyrobu.
Przeczytaj również: Klimatyzacja domowa a energia odnawialna - jakie są możliwości zastosowania?
Wpływ parametrów procesu na projekt i dobór materiałów
Przed uruchomieniem prac konstrukcyjnych konieczne jest zebranie bardzo precyzyjnych danych o planowanych warunkach eksploatacji. Podstawę stanowi określenie rodzaju medium oraz jego dokładnego stężenia. Ogromne znaczenie ma maksymalna temperatura cieczy, czas ciągłego kontaktu roztworu z powierzchnią wewnętrzną oraz dobowa amplituda wahań termicznych. Projekt musi uwzględniać również stałe i zmienne obciążenia mechaniczne. Zalicza się do nich ciśnienie hydrostatyczne, ciężar własny układu oraz nacisk dodatkowej aparatury instalowanej na ściankach. Równie istotnym aspektem jest planowana metoda mycia zbiornika, ponieważ cykliczne wprowadzanie gorących roztworów czyszczących generuje silne, krótkotrwałe szoki termiczne.
Przeczytaj również: Klimatyzacja a środowisko - jak wybrać ekologiczne rozwiązania dla swojego domu?
Wnikliwa weryfikacja tych informacji pozwala dopasować odpowiedni system żywiczny. Agresywne media, takie jak stężone kwasy lub silne zasady, wymuszają zastosowanie tworzyw o dużej gęstości usieciowania. Standardowa żywica poliestrowa ortoftalowa zazwyczaj ustępuje w takich warunkach żywicy winyloestrowej. Ten rodzaj polimeru zapewnia podwyższoną stabilność termiczną i skutecznie hamuje zjawisko hydrolizy w trudnym otoczeniu. W instalacjach o skrajnym stopniu korozyjności stosuje się zaawansowane systemy epoksydowe. Wartości graniczne nie są w tym przypadku uniwersalne. Zamiast określać sztywne progi temperaturowe, odporność cieplną dobiera się zawsze bezpośrednio do wybranego systemu laminatu i stężenia konkretnego czynnika roboczego.
Przeczytaj również: Zrównoważony rozwój a efektywność energetyczna – jak to się łączy?
Wyższe parametry cieplne przyspieszają penetrację chemiczną w głąb struktury. Zmusza to inżynierów do zwiększenia grubości ścian oraz modyfikacji wewnętrznych warstw ochronnych. Obciążenia mechaniczne decydują o gęstości mat szklanych, rodzaju użytych tkanin wzmacniających oraz dokładnym rozmieszczeniu żeber usztywniających całą konstrukcję. Włókna węglowe bywają wprowadzane w strefach wymagających wyjątkowej sztywności bez znacznego zwiększania wagi całego detalu. Projektanci muszą przewidzieć odpowiednie materiały uszczelniające. Kołnierze i przyłącza wymagają elastomerów kompatybilnych z płynem, takich jak EPDM lub teflon. Ostateczny kształt produktu producent wanien opiera w pełni na rygorystycznych obliczeniach wytrzymałościowych.
Wybór technologii i przebieg produkcji zbiorników
Decyzja o docelowej metodzie wytwarzania zależy od stopnia skomplikowania geometrii, wielkości zamówionej serii oraz wymagań wytrzymałościowych. Termoformowanie próżniowe sprawdza się w przypadku stosunkowo prostych kształtów. Umożliwia ono głębokie tłoczenie płyt z termoplastów o dobrej odporności chemicznej, takich jak polipropylen czy polietylen o wysokiej gęstości. Proces ten skraca czas cyklu produkcyjnego i obniża koszty jednostkowe. Wymaga jednak stworzenia specjalistycznego oprzyrządowania. Jeśli projekt zakłada duże gabaryty, nietypowy kształt lub bardzo wymagające środowisko pracy, technologia przesuwa się w stronę kompozytów zbrojonych włóknem.
Tworzenie zaawansowanych struktur przemysłowych opiera się na układaniu kolejnych warstw materiału. Laminowanie ręczne ułatwia dobranie grubości ścianek ściśle do wymagań instalacji oraz przewidywanych obciążeń termicznych. Pozwala na bezproblemowe wprowadzanie lokalnych wzmocnień w miejscach narażonych na największe naprężenia. Praktyka firmy EKOTECH pokazuje, że produkcja solidnego kompozytu rozpoczyna się od przygotowania precyzyjnego modelu. Kopyto i matrycę formuje się najczęściej przy wykorzystaniu dokładnego frezowania CNC, co gwarantuje pełną zgodność z rysunkiem technicznym.
Na przygotowaną formę nanosi się barierową warstwę żelkotu. Stanowi ona pierwszą linię obrony, chroniącą rdzeń przed wnikaniem cieczy roboczej i pęcherzowaniem. Następnie układa się zaplanowane sekwencje zbrojenia szklanego, starannie przesycając je żywicą. Sieciowanie materiału odbywa się w warunkach kontrolowanych w celu ustabilizowania właściwości mechanicznych. Po wyjęciu z formy gotowy element trafia na obróbkę wykańczającą. Krawędzie są przycinane do docelowego wymiaru, a w wyznaczonych punktach montuje się niezbędne złącza technologiczne. Finałowym krokiem jest kontrola jakości, obejmująca weryfikację ciągłości struktury i wnikliwe próby szczelności przy użyciu testów wodnych.
Prawidłowo funkcjonująca infrastruktura magazynowa i procesowa to ostatecznie wynik kompleksowego ujęcia całego projektu. Trwała instalacja powstaje z precyzyjnego dopasowania chemii procesu, specyficznej geometrii i docelowych warunków serwisowania do realnego środowiska pracy na danym zakładzie.
Kategorie artykułów
Polecane artykuły

Jak przygotować teren i zakres prac przed podstawieniem 30-metrowego podnośnika koszowego
O powodzeniu pracy na wysokości decydują szczegółowe ustalenia przeprowadzone jeszcze przed przyjazdem sprzętu na plac budowy. Sama obecność nowoczesnej maszyny nie gwarantuje szybkiej realizacji zadania, jeśli teren nie został wcześniej odpowiednio zweryfikowany pod kątem technicznym. Jako specjali

Jak stan układu hamulcowego wpływa na ogólne osiągi pojazdu?
Układ hamulcowy odgrywa kluczową rolę w zapewnieniu bezpieczeństwa na drodze, wpływając na zdolność pojazdu do zatrzymywania się oraz komfort jazdy. Wymiana klocków hamulcowych jest istotna dla utrzymania odpowiedniej efektywności tego systemu. Regularna diagnostyka i serwisowanie układu hamulcowego